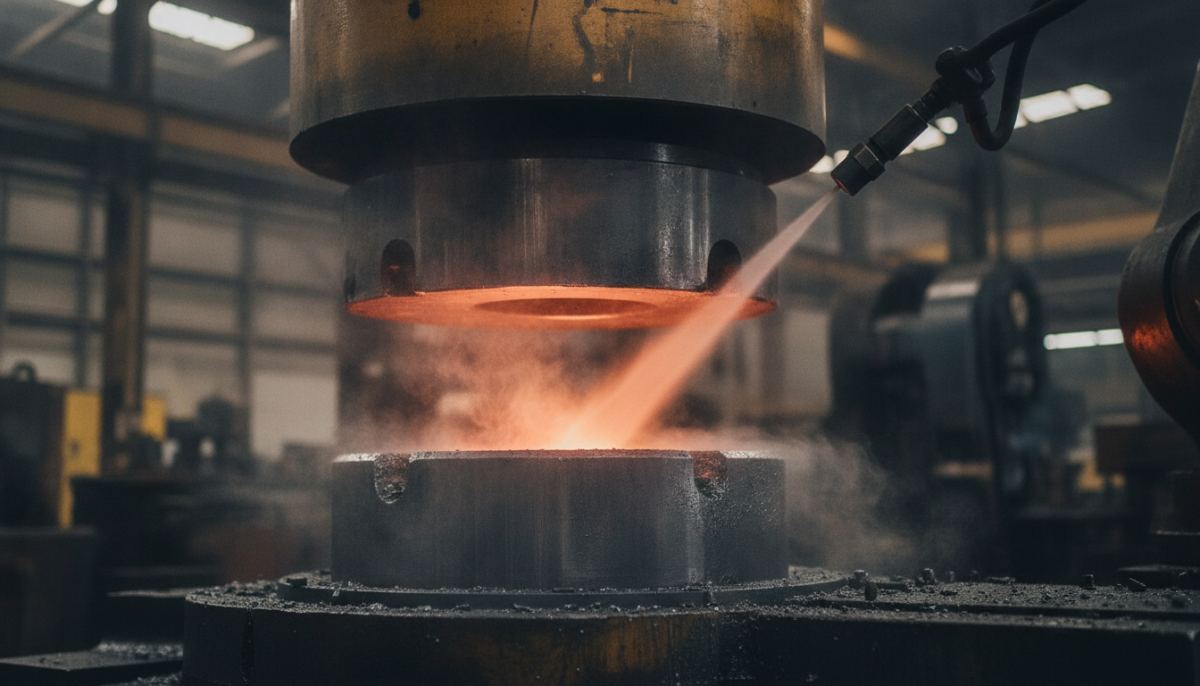
Sıcak Dövme Pres Baskı Kalıplarında Aşınma Nedenleri
Endüstriyel metal şekillendirme süreçlerinde yüksek sıcaklık ve basınç altında çalışan takımlar, sürekli değişken mekanik ve termal yüklere maruz kalır. Özellikle pirinç, çelik ve demir dışı alaşımların seri üretiminde yaygın olarak yararlanılan sıcak dövme pres baskı sistemlerinde, kalıp yüzeyinin doğrudan ergimeye yakın sıcaklıktaki iş parçasıyla teması kaçınılmaz bir yıpranma ortamı doğurur. Kalıbın geometrik hassasiyetini ve yüzey kalitesini kaybetmesi, nihai parçanın tolerans dışına çıkmasına, çapak miktarının artmasına ve üretim hattında öngörülemeyen duruşlara sebep olur. Bu nedenle kalıp aşınma mekanizmalarının doğru analiz edilmesi, üretim verimliliğini korumak ve parça başı maliyeti minimum seviyede tutmak adına kritik bir gerekliliktir.
Sıcak Dövme Pres Baskı Kalıplarında Aşınma Olgusu ve Önemi
Sıcak dövme işleminde kalıp, sadece mekanik bir karşı kuvvet oluşturmakla kalmaz; aynı zamanda kızgın metalin kalıp boşluğunu homojen bir biçimde doldurmasını sağlayacak akış yollarını tanımlar. Kalıp yüzeyinde meydana gelen mikroskobik düzeydeki her deformasyon, dövülen parçanın yüzeyine doğrudan yansır. Kilit gövdeleri, hidrolik parçalar veya makine elemanları gibi hassas ölçü gerektiren bileşenlerin imalatında kalıp profilindeki en ufak bozulma, parçanın montaj kabiliyetini ve mekanik direncini tehlikeye atar.
Kalıp aşınmasının ciddiyetle takip edilmesi gereken bir diğer boyutu ise enerji ve malzeme kaybıdır. Kalıp aşındıkça metal akış direnci yükselir, pres makineleri hedeflenen geometriyi elde etmek için daha fazla tonaj harcar. Zamanında müdahale edilmeyen kalıp hasarları, yalnızca kalıp yüzeyinin taşlanmasıyla giderilebilecek basit bakım adımlarını aşarak kalıbın tamamen hurdaya çıkmasına yol açar. Malzeme deformasyonunun odağında farklı dinamiklerin yer aldığı durumlarda ise alternatif yöntemler gündeme gelebilir; örneğin termal etkilerin bulunmadığı oda sıcaklığındaki şekillendirme için soğuk dövme teknolojisi değerlendirilerek farklı aşınma kalıpları üzerinden süreç yönetimi planlanabilir.
Kalıp Aşınmasını Tetikleyen Temel Mekanizmalar
Sıcak dövme kalıplarında karşılaşılan bozulmalar tek bir sebepten kaynaklanmaz; aksine karmaşık ve birbirini besleyen fiziksel mekanizmaların bir bütünüdür. Kalıp ömrünü sınırlayan başlıca aşınma türleri şunlardır:
- Abrasif (Aşındırıcı) Aşınma: Yüksek sıcaklıktaki metal kütük kalıp boşluğuna akarken, malzeme yüzeyinde oluşan sert oksit kabukları (tufal) zımpara etkisi gösterir. Kalıbın en çok malzeme akışına maruz kalan radyüs ve dar boğazlarında derin çizikler ve oyuklar bu mekanizmayla ortaya çıkar.
- Adezif (Yapışma) Aşınması: Basınç ve sıcaklığın pik yaptığı anlarda iş parçası ile kalıp çeliği arasında yerel mikro kaynaklar meydana gelir. Kalıp açıldığında bu kaynak bölgeleri koparak kalıp malzemesinden mikro parçacıklar koparır ve yüzeyde krater benzeri yapılar oluşturur.
- Plastik Deformasyon: Kalıp malzemesinin akma sınırının aşıldığı aşırı yükleme durumlarında, özellikle keskin köşelerde ve ince duvarlarda ezilme, çökme veya yığılma gözlemlenir. Bu durum genellikle kalıp sertliğinin çalışma sıcaklığında korunamamasından ileri gelir.
- Termal Yorulma (Isıl Çatlaklar): Her baskı döngüsünde kalıp yüzeyi aniden ısınır ve ardından soğutma-yağlama sıvılarıyla hızla soğur. Bu döngüsel genleşme ve büzülme, kalıp yüzeyinde örümcek ağı benzeri kılcal çatlakların (heat checking) oluşmasına neden olur.
Termal Yorulma ve Mekanik Gerilmelerin Kalıp Ömrüne Etkisi
Sıcak dövme prosesinde kalıp yüzeyindeki sıcaklık gradyanı son derece diktir. Metal kütük kalıba temas ettiğinde yüzey katmanı anında yüksek sıcaklıklara erişirken, kalıbın çekirdek bölgesi nispeten soğuk kalır. Yüzey katmanı genleşmek ister ancak soğuk çekirdek bu hareketi sınırlar; bu da yüzeyde yoğun basma gerilmeleri doğurur. Parça kalıptan çıkarılıp soğutucu sıvı püskürtüldüğünde ise yüzey hızla büzülür ve bu kez çekme gerilmeleri hâkim olur.
Günde yüzlerce veya binlerce kez tekrarlanan bu termomekanik çevrim, malzeme sınırlarını zorlar. Başlangıçta gözle görülmeyen mikroskobik çatlaklar, her çevrimde kütük tufalı ve yağlayıcı kimyasalların da etkisiyle derinleşir. Çatlak uçlarındaki gerilme yığılmaları, mekanik pres darbesiyle birleştiğinde kalıptan parça kopmalarına (spalling) veya kalıbın gövdeden çatlayarak kırılmasına yol açabilir. Bu döngüsel yorulmayı kontrol altına almanın yolu, kalıbın ön ısıtma aşamasını atlamamak ve kalıp sıcaklığını çalışma süresince belirli bir bantta stabil tutmaktır.
Kalıp Malzemesi Seçimi ve Isıl İşlem Hataları
Kalıp ömrünü belirleyen en temel faktör, çalışma koşullarına uygun takım çeliğinin seçilmesi ve bu çeliğe doğru ısıl işlem prosedürünün uygulanmasıdır. Sıcak iş takım çeliklerinin yüksek sıcaklıkta akma dayanımına, aşınma direncine, tokluğa ve termal iletkenliğe aynı anda sahip olması beklenir. Genellikle DIN 1.2344 (H13), DIN 1.2365 veya DIN 1.2367 gibi alaşımlar tercih edilse de malzemenin kimyasal bileşimi tek başına yeterli güvence sağlamaz.
Isıl işlem sırasında yapılan sertleştirme ve menevişleme hataları kalıbı aşınmaya karşı savunmasız bırakır. Yetersiz menevişleme kalıbı aşırı kırılgan hale getirerek erken çatlamalara sebep olurken, gereğinden düşük sertlik değeri kalıbın abrasif aşınma ve plastik deformasyona hızla yenik düşmesine yol açar. Ayrıca kalıbın işleme kalitesi de doğrudan etkilidir. İnce geometrili parçaların kalıp yuvalarında ve pimlerinde ölçü kararlılığını sağlamak için CNC otomat işlerinde kalite kontrol prensiplerine benzer hassas tolerans denetimleri yapılmalı, işleme izleri ve yüzey mikro çentikleri polisaj işlemiyle tamamen temizlenmelidir.
Yağlama, Soğutma ve Proses Parametrelerinin Rolü
Sıcak dövme ortamında yağlayıcıların görevi iki yönlüdür: Kalıp ile iş parçası arasında ayırıcı bir film tabakası oluşturarak sürtünmeyi düşürmek ve kalıp yüzeyinden ısı transferini yöneterek aşırı ısınmayı engellemek. Geleneksel grafitli su bazlı süspansiyonlar veya yeni nesil sentetik yağlayıcılar, doğru debi ve açıyla kalıp yüzeyine homojen olarak püskürtülmelidir.
Yağlamanın yetersiz kaldığı noktalarda metal metale doğrudan sürtünür ve adezif yapışmalar kaçınılmaz hale gelir. Tersine, aşırı ve düzensiz soğutma sıvısı tatbiki ise kalıpta şok soğumalara yol açarak termal yorulma çatlaklarını hızlandırır. Bunun yanında, kütük tavlama fırınının sıcaklık kontrolü de aşınma üzerinde doğrudan söz sahibidir. Gereğinden fazla ısıtılan metal kütük daha yoğun tufal üreterek abrasif etkiyi katlarken, yetersiz ısıtılmış soğuk kütük kalıba anormal mekanik darbe yükleri bindirir.
Kalıp Aşınmasını Önleyici Yüzey Mühendisliği ve Bakım Adımları
Kalıp dayanımını artırmak amacıyla yüzey mühendisliği tekniklerinden sıklıkla faydalanılır. Gaz nitrasyon, plazma nitrasyon veya PVD/CVD kaplama yöntemleri (örneğin TiAlN veya CrN kaplamalar), kalıp yüzeyinde sert bir bariyer katmanı oluşturur. Bu katman hem abrasif çizilmelere hem de yüksek sıcaklıkta malzeme difüzyonuna karşı kalıbı korur.
Önleyici bakım süreçlerinin düzenli işletilmesi, aşınmanın geri dönülemez hasarlara dönüşmesini engeller. Her vardiya öncesi ve sonrasında uygulanabilecek kontrol listesi şu adımları içerir:
- Ön Isıtma Doğrulaması: Pres çalıştırılmadan önce kalıbın kontrollü brülörler veya elektrikli ısıtıcılarla önerilen işletme sıcaklığına (genellikle 150-250°C bandına) ulaştırıldığından emin olunmalıdır.
- Tufal Temizliği ve Hava Püskürtme: Her vuruş sonrasında kalıp boşluğundaki tufal ve kalıntıların basınçlı hava ile eksiksiz tahliye edildiği gözlenmelidir.
- Optik ve Boyutsal Kontrol: Belirli baskı adetlerinde kalıp yüzeyi mikroskobik çatlaklar ve radyüs erozyonları açısından muayene edilmeli; kritik ölçüler mastarlar yardımıyla doğrulanmalıdır.
- Periyodik Polisaj ve Gerilim Giderme: Yüzeyde beliren hafif yorulma izleri derinleşmeden hafif parlatma ile giderilmeli, gerekli çalışma saatini dolduran kalıplara gerilim giderme tavlaması yapılmalıdır.
Sıcak Dövme Kalıplarında Aşınma Hakkında Sıkça Sorulan Sorular
Kalıpta termal çatlak (heat checking) oluştuğu nasıl anlaşılır?
Kalıp yüzeyinde örümcek ağı şeklinde kılcal çizgilerin belirmesi ve üretilen parçaların yüzeyinde kabartı şeklinde mikro çizgilerin çıkması, termal yorulmanın başladığını gösterir. Büyüteç veya sıvı penetrant testleriyle çatlakların derinliği erken evrede tespit edilebilir.
Kalıp ön ısıtması yapılmazsa ne tür bir aşınma veya hasar meydana gelir?
Soğuk kalıba aniden 1000°C civarında kızgın kütük basıldığında yüzey ile gövde arasında şiddetli genleşme farkı doğar. Bu durum kırılganlık sınırındaki takım çeliğinin ilk vuruşlarda çatlamasına, köşe kısımlarının kopmasına veya kalıbın aniden yarılmasına neden olabilir.
Abrasif aşınmayı azaltmada en etkili yöntem nedir?
Kütüğün fırından çıkışı sırasında tufal temizliğinin iyi yapılması, kalıp yüzeyine plazma nitrasyon gibi sertleştirici yüzey işlemlerinin uygulanması ve doğru viskozitede ayırıcı yağlayıcı kullanılması aşındırıcı etkiyi önemli ölçüde sınırlar.
Kalıp Performansını ve Üretim Sürekliliğini Geliştirme Yolları
Sıcak dövme kalıplarının ömrünü uzatmak, yalnızca kalıp atölyesinin değil; malzeme temininden pres operatörüne kadar tüm üretim zincirinin ortak disipliniyle mümkündür. Doğru takım çeliği seçimi, hatasız sertleştirme, dengeli yağlama-soğutma çevrimi ve zamanında uygulanan koruyucu bakım rutinleri sayesinde kalıp ömrü katlanarak artırılabilir. Bu yaklaşım, ıskarta oranlarını düşürürken parça ölçü kalitesinin parti boyunca kararlı kalmasını sağlar.
Tasarım aşamasında keskin radyüslerden kaçınmak, et kalınlıklarını dengeli dağıtmak ve dövme simülasyonlarıyla malzeme akışındaki gerilme yığılma noktalarını önceden tespit etmek aşınma riskini kaynağında yok eder. İş parçası geometrisine ve tolerans taleplerine bağlı olarak alternatif şekillendirme süreçlerinden faydalanmak da maliyet avantajı sağlayabilir; bu doğrultuda tesis kabiliyetleri dahilinde soğuk dövme pres baskı çözümleriyle sıcaklık kaynaklı aşınma parametrelerini tamamen devre dışı bırakan üretim modelleri kurgulanabilir. İhtiyacınıza uygun kalıp ve metal işleme çözümlerini belirlemek üzere uzman mühendislik kadromuzla görüşmek için bize ulaşın.
İlginizi Çekebilir