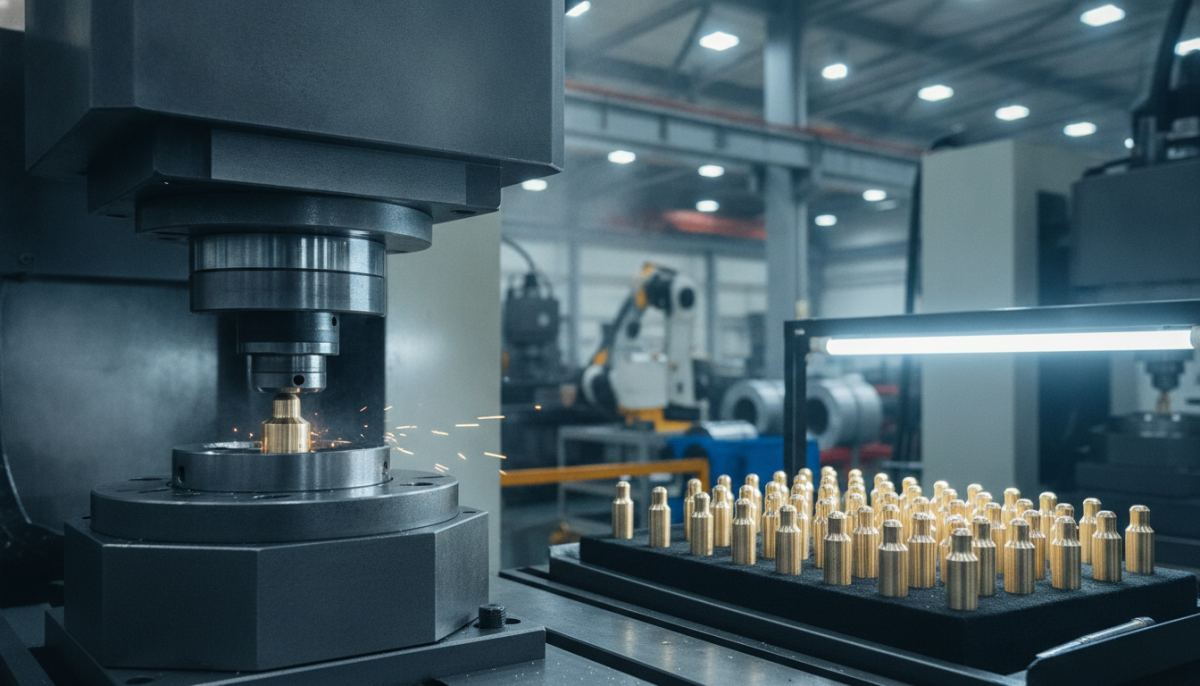
Kilit mekanizmaları, fiziksel güvenliğin en temel yapı taşları arasında yer alır. Bir silindirin ya da barelin anahtar kombinasyonuna tam uyum sağlaması, kilitleme bloğunu oluşturan pimlerin hassasiyetine doğrudan bağlıdır. Günümüzde endüstriyel kilit imalatında mekanik dayanımı yükseltmek, malzeme sarfiyatını en aza indirmek ve yüksek adetli siparişlerde mikron mertebesindeki toleransları korumak adına gelişmiş üretim teknikleri tercih edilmektedir. Bu tekniklerin başında gelen kilit pimi üretiminde soğuk dövme pres yöntemi, özellikle pirinç, çelik ve alaşımlı metallerin oda sıcaklığında yüksek basınç altında biçimlendirilmesini sağlayarak parçaya üstün bir mukavemet kazandırır.
Geleneksel talaş kaldırma yöntemleriyle kıyaslandığında, soğuk şekillendirme teknolojisi metalin iç lif yapısını kesintiye uğratmadan yönlendirir. Bu yapısal avantaj, barel içerisinde binlerce kez sürtünmeye ve anahtar giriş-çıkış darbesine maruz kalan pimlerin aşınma ömrünü belirgin şekilde uzatır. Özellikle kurumsal tesislerde, yurtlarda ve ticari işletmelerde kurulan master anahtar sistemleri için üretilen bareller, çok kademeli pim dizilimine ihtiyaç duyar. Bu pimlerin boyutsal kararlılığı, hiyerarşik sistemlerin hatasız çalışmasında kilit bir rol üstlenir.
Kilit Mekanizmalarında Kilit Piminin Kritik Rolü ve İmalat Hassasiyeti
Bir kilit silindirinin içinde şifre pimi (anahtar pimi), sürücü pim ve yaydan oluşan bir düzenek bulunur. Anahtar silindire sokulduğunda, anahtarın üzerindeki diş derinlikleri şifre pimlerini kaldırarak barelin gövdeyle ayrım çizgisine (shear line) ulaşmasını sağlar. Bu hatta pimlerin kusursuz hizalanması milimetrenin yüzde biri seviyesinde bir doğruluk gerektirir. Eğer bir pim eksenel kaçıklığa, çapağa veya yüzey bozukluğuna sahipse anahtar takılma yapar, barel mekanizması kilitlenir veya güvenlik zafiyeti oluşarak maymuncukla açılma riski doğar.
Kilit pimleri sadece statik bir parça değildir; her anahtar dönüşünde dönme momentine, yay geri itişine ve anahtar ucunun çarpma kuvvetine direnç göstermek zorundadır. Bu nedenle parça geometrisi kadar kullanılan malzemenin sertliği ve yüzey kalitesi de hayati önem taşır. Yüksek güvenlikli barellerde kullanılan paslanmaz çelik veya özel sertleştirilmiş çelik pimler, matkapla delinmeye karşı direnç sağlarken; standart barellerde yaygın kullanılan pirinç alaşımları ise korozyon direnci ve kendi kendini yağlama özellikleriyle öne çıkar. İmalat aşamasında bu malzemelerin formunu koruyacak en ideal metot belirlenmelidir.
Hassas toleransların seri üretimde korunabilmesi için metal işleme yöntemleri dikkatle değerlendirilir. Günümüzde modern üretim hatlarında soğuk dövme teknolojisi ile metal parça şekillendirme teknikleri, pimlerin hem boyutsal kararlılığını garanti altına almakta hem de kilit içi sürtünmeyi minimize eden pürüzsüz yüzeyler sunmaktadır.
Kilit Pimi Üretiminde Soğuk Dövme Pres Yöntemi Nasıl Çalışır?
Soğuk dövme pres yöntemi, metal hammaddenin oda sıcaklığında (yeniden kristalleşme sıcaklığının altında) kalıp boşluklarına yüksek tonajlı mekanik veya hidrolik presler vasıtasıyla basılarak akmaya zorlanması esasına dayanır. Kilit pimi gibi küçük, silindirik ve kademeli parçaların imalatında genellikle çok istasyonlu soğuk şekillendirme makineleri (transfer presleri) kullanılır.
Üretim süreci şu temel adımlardan oluşur:
- Hammadde Besleme ve Doğrultma: Rulo (kangallı) halinde gelen pirinç veya çelik teller, makine girişindeki doğrultma makaralarından geçirilerek eksenel eğrilikleri giderilir. Telin çapı, nihai pimin en geniş çapına veya hacmine uygun olacak şekilde kalibre edilir.
- Hassas Kesim (Dilme): Doğrultulan tel, pimin net hacmine eşit ağırlıkta ve boyda giyotin benzeri bir kesme mekanizmasıyla dilimlenir. Bu kütük parçaya "slug" veya taslak adı verilir. Ağırlık sapmasının olmaması, kalıp içindeki basıncın dengeli dağılması açısından kritiktir.
- Kalıba Transfer ve Kademeli Şekillendirme: Kesilen taslak, mekanik parmaklar aracılığıyla kalıp istasyonlarına taşınır. İlk vuruşta parçanın ucu sivriltilebilir ya da pah kırılabilir; ikinci ve üçüncü istasyonlarda pimin kafa kısmı, basamakları veya yay yuvası yüksek basınçla oluşturulur.
- Kalibrasyon ve Çıkarma: Son istasyonda mikron toleranslarını sağlamak üzere kalibrasyon (sizing) vuruşu yapılır. Ardından itici pimler sayesinde nihai formunu almış kilit pimi kalıptan dışarı fırlatılır.
Bu adımların tamamı saniyeler içerisinde onlarca kez tekrarlanır. Yüksek hızda çalışan bu sistemler, milyonlarca kilit piminin hiçbir ölçü farkı olmadan ardışık üretilmesine olanak tanır. İmalat parkurlarında uygulanan soğuk dövme pres baskı altyapısı, metalin akışkanlık sınırlarını zorlamadan ideal parça formuna kavuşmasını sağlar.
Talaşlı İmalat ile Soğuk Dövme Pres Baskının Karşılaştırmalı Avantajları
Geleneksel kilit pimi imalatında uzun yıllar otomat tezgahları ve tornalama yöntemleri kullanılmıştır. Nitekim karmaşık gövde tasarımları veya çok düşük adetli özel prototipler için CNC otomat işleri ile seri parça imalatında kalite kontrol süreçleri hala değerini korumaktadır. Ancak standart ve yüksek adetli kilit pimi üretiminde soğuk dövme pres yönteminin sağladığı teknik ve maliyet avantajları yadsınamaz bir seviyededir.
İlk temel fark hammadde verimliliğidir. Talaşlı imalatta çubuk malzemeden talaş kaldırılarak parça geometrisi elde edilir; bu da özellikle basamaklı pimlerde hammadde kaybına yol açar. Soğuk dövmede ise malzeme kesilip atılmaz, sadece yer değiştirir. Bu durum, özellikle pirinç gibi değerli demir dışı metallerin kullanıldığı projelerde üretim maliyetini ciddi oranda düşürür.
İkinci önemli üstünlük mekanik mukavemettir. Talaş kaldırma işlemi sırasında metalin kristal tane yapısı ve lif yönleri (grain flow) kesilir. Soğuk dövmede ise metal lifleri parça konturuna paralel akmaya zorlanır. Bu lif sürekliliği, pimin yorulma direncini ve kesme kuvvetlerine karşı mukavemetini belirgin düzeyde artırır. Ayrıca soğuk deformasyon sırasında meydana gelen pekleşme (iş sertleşmesi) etkisi, parçanın yüzey sertliğini ısıl işlem gerektirmeden doğal olarak yükseltir.
Son olarak yüzey pürüzlülüğü ele alınmalıdır. Soğuk dövme kalıplarının ayna parlaklığındaki yüzeyleri, basılan pime doğrudan aktarılır. Bu sayede talaşlı imalatta sıkça görülen takım izleri veya mikro çapaklar soğuk dövmede oluşmaz. Pürüzsüz pim yüzeyi, barel yuvasındaki sürtünmeyi düşürerek kilit mekanizmasının yumuşak ve takılmasız çalışmasını sağlar.
Kilit Pimi Soğuk Dövme Sürecinde Sık Yapılan Hatalar ve Kalite Kontrol
Yüksek hassasiyet gerektiren soğuk dövme süreçleri, kalıp tasarımından yağlamaya kadar titiz bir mühendislik yaklaşımı gerektirir. Sektör pratiğinde karşılaşılan bazı tipik imalat hataları ve bu hataların önüne geçme yöntemleri şunlardır:
- Hacim Dalgalanmaları ve Çapaklanma: Kesme istasyonunda tel boyunun eşit kesilmemesi, kalıp boşluğuna fazla metal girmesine neden olur. Fazla malzeme kalıp ayrım çizgilerinden taşarak çapak (flash) oluşturur. Çözüm, tel besleme sürücülerinin hassas servo kontrollü yapılması ve kesici bıçakların periyodik bilenmesidir.
- Yetersiz Dolum (Eksik Basma): Yetersiz baskı tonajı veya yetersiz yağlama nedeniyle metalin kalıp köşelerine tam akmaması durumudur. Bu hata, pimin pah açılarının eksik kalmasına veya boy ölçüsünün kısa çıkmasına yol açar. Kalıp havalandırma kanallarının doğru tasarlanması ve pres basıncının sabit tutulması gerekir.
- İç ve Yüzey Çatlakları: Soğuk şekillendirme sırasında malzeme aşırı gerilime maruz kalırsa mikro çatlaklar meydana gelebilir. Kullanılan tel hammaddenin çekme mukavemeti, sünekliği ve inklüzyon temizliği önceden test edilmelidir.
- Kalıp Aşınması Kaynaklı Ölçü Kaçıklıkları: Milyonlarca vuruşun ardından kalıp çekirdeklerinde aşınma meydana gelir. Karbür kalıp elemanlarının kullanılması ve uygun soğutucu-yağlayıcı emülsiyonların seçilmesi kalıp ömrünü uzatır.
Kalite kontrol aşamasında, üretilen pim partilerinden düzenli numuneler alınarak optik profil projektörleri, koordinat ölçüm cihazları (CMM) ve sertlik ölçüm cihazlarıyla testler gerçekleştirilir. Boyutsal sapmalar tespit edildiğinde pres parametreleri derhal revize edilir.
Sıkça Sorulan Sorular: Kilit Pimi ve Soğuk Dövme İmalatı
Soğuk dövme kilit pimlerinde hangi malzemeler tercih edilir?
En sık kullanılan malzeme grubu serbest işleme ve soğuk şekillendirmeye uygun pirinç alaşımlarıdır (örneğin CuZn39Pb3 veya CuZn36Pb2As). Paslanmaz kilitlerde ve delinmeye dayanıklı özel barellerde ise düşük karbonlu alaşımlı çelikler, paslanmaz çelikler (AISI 303/304 türevleri) veya sertleştirilebilir takım çelikleri kullanılır.
Kilit pimlerine soğuk dövme sonrasında ısıl işlem gerekir mi?
Pirinç malzemeler soğuk dövme sırasında oluşan iş sertleşmesi sayesinde genellikle ek bir ısıl işleme ihtiyaç duymaz. Ancak çelik pimlerde delinme direncini ve aşınma direncini üst seviyeye çıkarmak amacıyla sementasyon (karbonlama) veya indüksiyonla yüzey sertleştirme işlemleri uygulanabilir.
Soğuk dövme yöntemi her tip pim geometrisi için uygun mudur?
Genel silindirik, basamaklı, konik veya kubbe uçlu pimler için son derece uygundur. Ancak üzerinde derin yanal kanallar, ters açılar veya karmaşık asimetrik geometriler bulunan özel güvenlikli pimlerde, soğuk dövme taslağının ardından ikincil bir talaşlı imalat operasyonu gerekebilir.
Kalıp maliyeti hangi üretim adetlerinde amorti edilir?
Soğuk dövme kalıpları yüksek başlangıç mühendisliği ve imalat maliyetine sahiptir. Bu nedenle yüz binlerce veya milyonlarca adetlik seri imalat projelerinde maliyet avantajı sağlar. Çok düşük adetli özel üretimlerde tornalama yöntemleri daha ekonomik olabilir.
Yüksek Güvenlikli Kilit Sistemlerinde Doğru Üretim ve Mühendislik Seçimi
Fiziksel güvenlik donanımlarında kalite zincirinin gücü, en zayıf halkanın dayanıklılığı kadardır. Bir kilit gövdesi ne kadar sağlam dökülmüş olursa olsun, içerisindeki pimlerin tolerans dışı olması mekanizmayı işlevsiz kılabilir. Soğuk dövme pres teknolojisi, kilit sektörüne mikron hassasiyetinde geometrik tutarlılık, pürüzsüz yüzey kalitesi ve yüksek mekanik direnç kazandırarak bu zincirin en sağlam halkasını oluşturur.
Endüstriyel tesisler, ticari binalar veya konut projeleri için güvenilir kilit bileşenleri, özel kilit sistemleri ve fason metal şekillendirme projelerinizde doğru çözümlere ulaşmak kritik önem taşır. Üretim süreçlerimiz, yüksek hassasiyetli presleme altyapımız ve teknik detaylar hakkında uzman ekibimizle görüşmek için bize ulaşın.