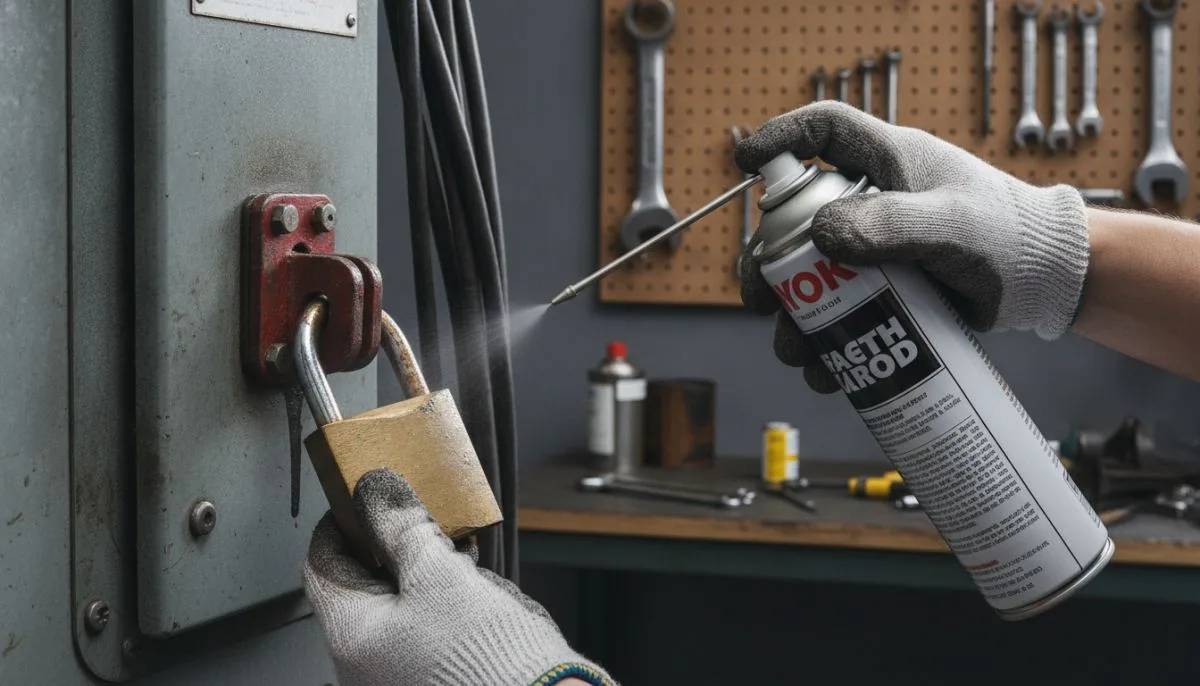
Ağır sanayi sahalarında, üretim tesislerinde ve depolama alanlarında kullanılan mekanik güvenlik donanımları, kesintisiz bir operasyonun temel taşları arasında yer alır. Bu donanımlar arasında yer alan asma kilit sistemleri; enerji izolasyonu (LOTO), saha güvenliği, hammadde ambarları ve kritik makine muhafazalarında hayati görevler üstlenir. Ancak toz, talaş, nem, kimyasal buharlar ve aşırı sıcaklık değişimleri gibi zorlayıcı ortam şartları, kilit mekanizmalarının zamanla tutukluk yapmasına, paslanmasına veya tamamen kilitlenmesine neden olabilir. Endüstriyel tesislerde asma kilit bakım ve yağlama süreçlerinin periyodik olarak yürütülmesi, beklenmedik kilit arızalarını önlerken güvenlik zafiyetlerinin de önüne geçer.
Birçok tesiste karşılaşılan anahtar kırılmaları ve silindir sıkışmaları, çoğu zaman yetersiz veya yanlış bakım alışkanlıklarının sonucudur. Mekanik pimlerin, yayların ve kelepçe mekanizmasının mikron düzeyindeki toleransları, biriken kir tabakası yüzünden işlevini yitirebilir. Tesis yöneticileri ve bakım teknisyenleri için doğru temizleme, doğru kimyasal seçimi ve planlı denetim metodolojisini benimsemek, ekipman ömrünü uzatan en kritik yaklaşımdır. Özellikle dış mekan asma kilit seçimi yapılmış olsa dahi, hiçbir mekanik sistem düzenli bakım yapılmadan zorlu saha şartlarına sonsuza dek direnç gösteremez.
Endüstriyel Tesislerde Asma Kilitlerin Karşılaştığı Çevresel Riskler
Fabrika ve atölye ortamları, ev veya ofis standartlarından oldukça farklı dinamiklere sahiptir. Üretim bantlarından yayılan metal talaşları, çimento veya alçı tozu, kimyasal yıkama işlemlerinden kaynaklanan asidik ya da bazik buharlar, kilitlerin iç yapısına sızarak mekanizmayı tehdit eder. Asma kilidin pirinç veya paslanmaz çelikten üretilmiş gövdesi dış darbelere dayanıklı olsa bile, anahtar deliği (keyway) ve kelepçe yuvaları dış faktörlere doğrudan açıktır.
Kilit gövdesinin içine giren mikroskobik toz partikülleri, pim odacıklarındaki yayların hareketini kısıtlar. Zamanla bu partiküller nemle birleştiğinde macunsu bir tabaka meydana getirir. Bu durum, anahtarın barele tam oturmasını engeller ya da kilit göbeğinin dönmesini imkansız kılar. Lojistik ve açık depolama sahalarında ise yağmur, kar ve tuzlu deniz havası galvanik korozyonu hızlandırır. Bu riskleri bertaraf etmek için kilitlerin maruz kaldığı ortam koşullarına göre özelleştirilmiş koruma protokolleri devreye alınmalıdır.
Büyük ölçekli işletmelerde, yüzlerce hatta binlerce noktanın güvenliği tek bir anahtar hiyerarşisine bağlı olabilir. Bu tür geniş entegrasyonlarda, örneğin fabrika ve depolarda yetkilendirilmiş anahtar sistemi uygulandığında, tek bir kilitteki mekanik tutukluk operasyonun genel akışını aksatabilir. Bu nedenle çevresel risk faktörlerini erken aşamada tespit etmek, bakım planının ilk adımıdır.
Kilit Bakımında Yağlayıcı Seçimi: Ne Kullanılmalı, Ne Kullanılmamalı?
Asma kilit bakımında yapılan en yaygın hata, atölye ortamında el altında bulunan rastgele yağların mekanizmaya sıkılmasıdır. Özellikle standart gresler, motor yağları veya yapışkan mineral yağlar kesinlikle kilit mekanizmalarına uygulanmamalıdır. Bu tür viskozitesi yüksek yağlar, ortamdaki tozu ve kiri adeta bir mıknatıs gibi kendine çeker. İlk uygulamada geçici bir rahatlama sağlasa da haftalar içinde kilit silindirinin içinde katı bir tortu oluşturarak mekanizmayı tamamen kullanılmaz hale getirir.
Aynı şekilde, çok amaçlı pas sökücü solvent spreyler (örneğin standart ince penetran sıvılar) tek başına kalıcı bir yağlayıcı değildir. Bu kimyasallar mükemmel birer temizleyici ve pas çözücüdür; ancak buharlaştıktan sonra geride çok ince bir film tabakası bırakır ve metal yüzeyi neme karşı savunmasız bırakabilir. Bu nedenle pas sökücü kimyasallar yalnızca ilk temizleme ve kilit açma aşamasında kullanılmalı, ardından mekanizma uygun bir yağlayıcı ile beslenmelidir.
Endüstriyel asma kilit bakımı için en uygun ürünler kuru film yağlayıcılardır. Bunların başında kuru grafit tozu ve PTFE (Teflon) bazlı kuru spreyler gelir:
- Kuru Grafit Yağlayıcılar: Toz veya hızlı buharlaşan taşıyıcı solvent formunda sunulur. Mekanik parçalar arasında mikron kalınlığında kaygan bir katman oluşturur, elektriksel iletkenliği düşüktür ve asla toz tutmaz. Özellikle yüksek tozlu çimento, maden veya ahşap işleme tesislerinde idealdir.
- PTFE (Teflon) Bazlı Spreyler: Şeffaf, kalıntı bırakmayan ve neme karşı güçlü hidrofobik bariyer oluşturan ürünlerdir. Dış ortam koşullarında suyun mekanizmadan uzaklaştırılmasına yardımcı olurken sürtünme katsayısını minimize eder.
- Hafif Sentetik Kilit Yağları: Düşük sıcaklıklarda donmayan, aşırı viskoz olmayan, kilit mekanizmaları için özel formüle edilmiş koruyucu sentetik akışkanlardır. Donma riski olan soğuk hava depolarında tercih edilir.
Adım Adım Endüstriyel Asma Kilit Bakım ve Yağlama Prosedürü
Tesis bünyesindeki kilitlerin uzun ömürlü olması için teknik personelin belirli bir standart işletim prosedürünü (SOP) takip etmesi gerekir. Gelişigüzel yapılan müdahaleler sorunu çözmek yerine kilidin iç geometrisine zarar verebilir. Aşağıdaki adımlar, endüstriyel standartlarda profesyonel bir bakım döngüsünü özetlemektedir.
1. Mekanizmanın Basınçlı Hava ile Temizlenmesi
Bakım işlemine başlamadan önce kilidin içindeki serbest partiküller tahliye edilmelidir. Yağlayıcı sıkmadan önce anahtar yuvasına ve kelepçe deliklerine kuru, yağsız basınçlı hava püskürtülür. Bu işlem, pim yuvalarına sıkışmış talaş, kum ve kuru tozların dışarı atılmasını sağlar. Hava tabancası kullanılırken göz koruyucu gözlük takılması iş güvenliği açısından unutulmamalıdır.
2. İç Temizleme ve Pas Çözücü Uygulaması
Eğer kilitte korozyon başlangıcı, sertleşmiş eski yağ artıkları veya reçineleşme varsa, anahtar kanalına hızlı uçucu bir kontak temizleyici ya da kilit temizleme spreyi uygulanmalıdır. Kimyasalın silindir içindeki tüm pim odacıklarına ulaşması için sprey ucu kilit kanalının derinliklerine kadar yönlendirilir. Sıvının kilit gövdesinin altındaki tahliye deliğinden akması beklenir; bu sırada akan sıvının rengi mekanizmanın kirlilik derecesini gösterir.
3. Mekanik Çalışma ve Durulama
Temizleyici sıvı içerideyken orijinal anahtar yuvaya birkaç kez takılıp çıkarılmalı ve hafifçe sağa sola çevrilmelidir. Bu mekanik hareket, pimlerin yukarı aşağı salınım yaparak yuvalarındaki tortuları sökmesini sağlar. Kilit kelepçesi açılarak kilit bilyaları veya kilit tırnakları da hareket ettirilir. İşlem sonrasında mekanizma yeniden basınçlı hava ile kurutularak çözünen kirler tamamen dışarı atılır.
4. Kuru Yağlayıcının Doğru Dozajda Uygulanması
Mekanizma tamamen kuruduktan sonra seçilen PTFE bazlı sprey veya kuru grafit tozu tatbik edilir. Sprey kullanılıyorsa, çok kısa süreli (yaklaşık 1 saniyelik) bir püskürtme yeterlidir; aşırı yağlayıcı kullanımı yarardan çok zarar getirir. Yağlayıcı uygulandıktan sonra anahtar tekrar yuvaya sokulur ve mekanizma en az 5-10 kez kilitlenip açılarak yağlayıcının pim yüzeylerine ve kilit bilyalarına eşit şekilde dağılması sağlanır. Anahtar çıkarıldıktan sonra üzerinde kalan fazla kalıntı temiz bir bezle silinmelidir.
Bakım yapılan birimler arasında çoklu depo yönetiminde tek anahtarlı asma kilit çözümleri bulunuyorsa, bakım esnasında anahtarların kodlama sıralaması ve silindir toleransları titizlikle kontrol edilmeli, yıpranmış anahtarlar yenileriyle değiştirilmelidir.
Asma Kilit Bakımında En Sık Yapılan Hatalar
Endüstriyel tesislerde yapılan teknik denetimlerde, asma kilit arızalarının büyük bir kısmının hatalı kullanıcı alışkanlıklarından kaynaklandığı görülmektedir. Bu hataların başında, anahtar yuvasına zorla giren anahtarların çekiç veya pens gibi aletlerle döndürülmeye çalışılması gelir. Bu müdahale, pimlerin eğilmesine veya anahtarın silindir içinde kırılarak kilidin hurdaya ayrılmasına yol açar.
Bir diğer yaygın hata ise drenaj deliklerinin boya veya harçla kapatılmasıdır. Kaliteli endüstriyel asma kilitlerin alt veya yan yüzeylerinde suyun tahliyesi için özel drenaj kanalları bulunur. Tesis genelindeki boyama veya izolasyon çalışmaları sırasında bu delikler boya ile tıkandığında, kilit içine sızan nem dışarı atılamaz ve korozyon içeriden başlar.
Son olarak, aşınmış anahtarların kullanılmaya devam etmesi silindir mekanizmasını doğrudan tahrip eder. Zamanla diş yüksekliği azalan anahtarlar, barel pimlerini aşındırarak master kilit şifrelemesini bozar. Kapsamlı ve güvenli master anahtar sistemleri kullanan işletmelerde, master anahtarın deforme olması durumunda tüm hiyerarşi tehlikeye girebileceğinden anahtar aşınmaları periyodik olarak gözlemlenmelidir.
Önleyici Bakım Takvimi ve Tesis Güvenlik Yönetimi
Kilit arızalandığında müdahale etmek yerine önleyici bakım programı oluşturmak, bakım maliyetlerini ve zaman kaybını en aza indirir. Tesisin çalışma ortamına bağlı olarak aşağıdaki periyotlar genel bir referans olarak kabul edilebilir:
- Ağır Sanayi, Dökümhane ve Maden Sahaları: Ayda bir basınçlı hava temizliği, iki ayda bir kuru grafit veya PTFE yağlaması yapılmalıdır.
- Açık Depolar ve Dış Saha Güvenlik Hatları: Üç ayda bir nem temizliği ve PTFE bazlı koruyucu kilit bakımı önerilir.
- Kapalı Lojistik Alanları ve LOTO İstasyonları: Altı ayda bir kontrol, temizleme ve hafif yağlama işlemi yeterli performansı sağlar.
Her bakım döngüsünde kelepçe yay gerginliği, barelin boşluğu, anahtarın giriş rahatlığı ve gövde korozyonu tek tek kayıt altına alınmalıdır. Fiziksel deformasyona uğramış, kelepçesi darbe almış veya iç mekanizması kurtarılamayacak düzeyde oksitlenmiş kilitler güvenlik riski oluşturmadan envanterden çıkarılmalıdır.
Sıkça Sorulan Sorular (SSS)
Asma kilide WD-40 sıkmak doğru mu?
Standart formüllü nem alıcı ve pas sökücü ürünler geçici bir temizleme sağlar ve paslanmış kilitleri gevşetmek için oldukça etkilidir. Ancak uçucu yapıları nedeniyle kalıcı yağlama sunmazlar. Bu kimyasalları uyguladıktan ve kiri temizledikten sonra, kilidin içine mutlaka PTFE bazlı kuru sprey veya kuru grafit tozu uygulanmalıdır.
Kilit içine aşırı yağ sıkılırsa ne olur?
Gereğinden fazla yağ kullanımı, mekanizmanın içinde sıvı birikintisi oluşturur. Bu birikinti, havadaki toz, kir ve metal parçacıklarını yakalayarak çamur kıvamında bir tortuya dönüşür. Sonuç olarak kilit pimleri yuvalarında sıkışır ve mekanizma beklenenden çok daha kısa sürede tutukluk yapar.
Donan asma kilitler kış aylarında nasıl açılmalı ve korunmalıdır?
Donmuş bir kilidi açmak için mekanik darbe vurmak pim yaylarını kırabilir. Bunun yerine alkol bazlı kilit buz çözücüler uygulanmalı veya ısıyla buz çözülmelidir. Kış öncesinde su itici özelliği yüksek PTFE sprey veya donma noktası düşük özel sentetik kilit yağları kullanmak buz oluşumunu büyük ölçüde engeller.
Kilit içinde kırılan anahtar bakımla çıkarılabilir mi?
Kırılan anahtar parçasını çıkarmak için öncelikle mekanizmaya nüfuz edici sprey sıkılarak sürtünme azaltılmalıdır. Ardından özel anahtar çıkartma kancaları (extractor) yardımıyla parça dışarı çekilebilir. Parça çıkarıldıktan sonra barel içi kontrol edilmeli ve pimlerde eğilme yoksa rutin yağlama uygulanmalıdır.
Endüstriyel tesisinizin kilit altyapısını güçlendirmek, zorlu çalışma ortamlarına uygun uzun ömürlü mekanik çözümler geliştirmek veya mevcut kilit sistemlerinizi tek merkezden yönetmek için uzman ekibimizle görüşebilir, tesisinize en uygun konfigürasyonlar için doğrudan bize ulaşın.