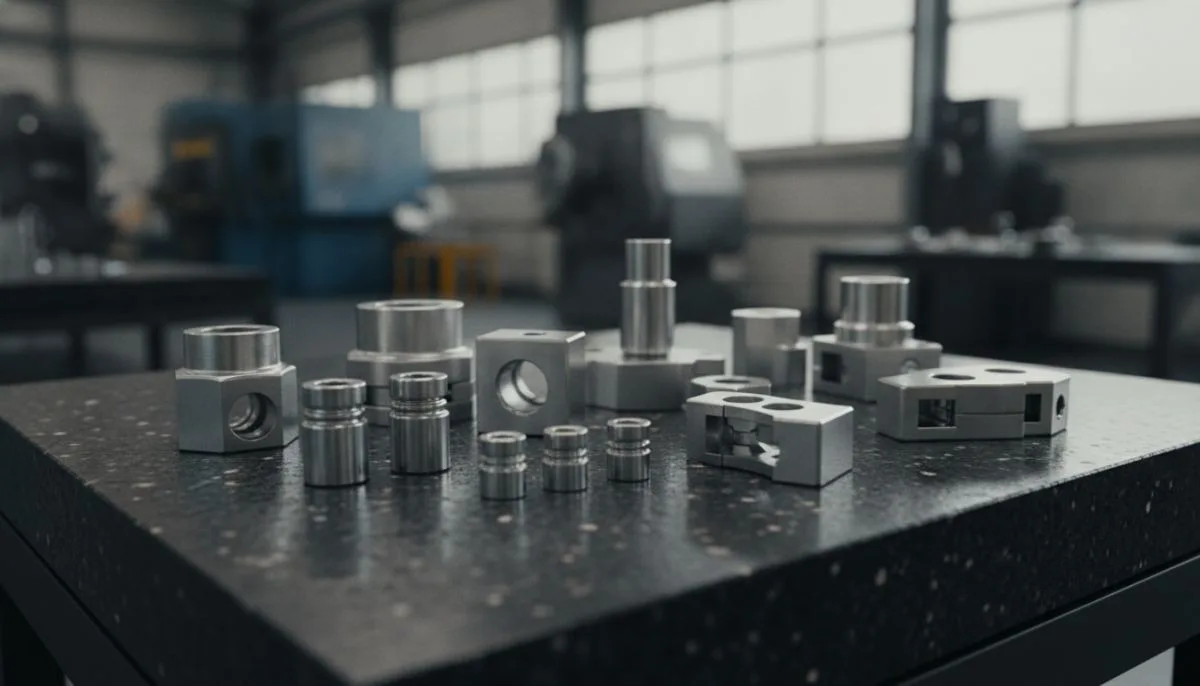
Talaşlı imalat dünyasında hassas toleranslar, kusursuz yüzey kalitesi ve yüksek hızda tekrarlanabilirlik esastır. Bu sürecin en kritik basamaklarından biri olan talaşlı imalatta CNC otomat parça çapak temizliği, iş parçalarının hem mekanik montajını hem de uzun vadeli çalışma performansını doğrudan etkiler. Torna veya kayar otomat tezgâhlarında dönel ve eksenel kesici uçların malzemeden talaş kaldırması sırasında, takımın çıkış kenarlarında plastik deformasyon kaynaklı ince metal kalıntıları, yani çapaklar meydana gelir. Özellikle barel tüpleri, kilit milleri, pim yuvaları ve hidrolik bağlantı elemanları gibi hassas parçalarda bu mikro çapaklar giderilmediğinde, parçanın montaj esnasında sıkışması ya da çalışırken aşınması kaçınılmaz hale gelir.
Seri üretim hatlarında yüz binlerce parçanın eş zamanlı olarak standart kalitede çıkması hedeflenir. Fason imalat projelerinde veya kilit gövdesi montajlarında tek bir tolerans dışı çıkıntı, tüm mekanizmanın kilitlenmesine neden olabilir. Bu nedenle talaşlı imalat sonrası uygulanan çapak alma prosesleri, ikincil bir temizlik işleminden ziyade kalite kontrolün ve parça ömrünün ayrılmaz bir parametresidir.
CNC Otomat İmalatında Çapak Oluşumunun Temel Nedenleri
Talaşlı imalat süreçlerinde çapak oluşumu, kesme mekaniğinin doğal bir yan ürünüdür. Ancak bu durumun kontrol edilebilir sınırların dışına çıkması, genellikle kesici takım ömrü, kesme parametreleri veya malzeme yapısındaki dengesizliklerden kaynaklanır. Takımın malzemeye girerken ve özellikle malzemeden çıkış yaparken uyguladığı kesme kuvveti, malzemenin akma sınırını aştığında talaş kesilmek yerine geriye doğru bükülür. Bu bükülme, parçanın kenarlarında kalıcı çapak tabakası oluşturur.
İşleme hızlarının ve ilerleme oranlarının yanlış seçilmesi de çapak miktarını artırır. Çok yüksek ilerleme değerleri kesme kenarında aşırı ısınmaya ve malzemenin sıvanmasına yol açarken, çok düşük ilerlemeler takımın malzemeyi kesmek yerine ezmesine sebep olur. Bu durum, mikron düzeyindeki boyutsal kararlılığı riske atabilir. Benzer şekilde, fason üretim yapan atölyelerde tezgâh ayarlarının stabil olmaması durumunda parçadan parçaya değişkenlik gösteren çapak profilleriyle karşılaşılır. Bu aşamada doğru analizler yapmak için fason CNC otomat işlerinde parça kontrol kriterleri titizlikle gözetilmelidir.
Soğutma ve kesme sıvısının yetersiz debide verilmesi de çapak oluşumunu tetikleyen unsurlardandır. Talaşın kesme bölgesinden uzaklaştırılamaması, takım ucuna talaş yapışmasına (BUE - Built-up Edge) neden olur. Talaş yapışması gerçekleşen bir takım ucu, iş parçası üzerinde pürüzsüz bir kesim yapamaz ve parçanın dip köşelerinde koparılması güç çapaklar bırakır.
Mekanik ve Kimyasal Çapak Temizleme Yöntemleri
Seri üretimde parçanın geometrisine, malzemesine ve istenen yüzey kalitesine bağlı olarak farklı çapak giderme yöntemleri uygulanır. Küçük boyutlu, çok sayıda üretilen pirinç, paslanmaz çelik ve otomat çeliği parçalar için tamburlama (vibrasyonlu çapak alma) en yaygın mekanik yöntemdir. Bu yöntemde parçalar, seramik veya plastik aşındırıcı taşlar ve kimyasal bileşikler içeren titreşimli kazanlara konulur. Titreşim hareketi, taşların parça kenarlarına sürtünmesini sağlayarak keskin kenarları yuvarlatır ve çapakları temizler.
Daha hassas iç kanallara ve kılcal deliklere sahip parçalarda ise termal çapak alma (TEM) veya yüksek basınçlı su jeti ile çapak alma yöntemleri öne çıkar. Termal yöntemde parça kapalı bir odacıkta oksijen ve gaz karışımına maruz bırakılır; mikro saniyeler süren kontrollü bir patlama ile ana gövdeye zarar vermeden sadece ince çapak kökleri buharlaştırılır. Özellikle yüksek hassasiyetli kilit sistemleri ve otomat bileşenlerinde iç delik çapaklarının mekanik fırçalarla temizlenemediği durumlarda bu yöntemler kritik avantaj sağlar.
Kimyasal ve elektro-kimyasal çapak alma yöntemleri ise parçanın elektriksel iletkenliğinden faydalanarak kenarlardaki fazla metali kontrollü bir şekilde çözer. Bu işlem sırasında parça yüzeyinde homojen bir parlaklık elde edilirken, kritik montaj toleranslarının değişmemesi için işlem süresi mikron seviyesinde kontrol edilir. Seri üretim hatlarında tolerans aralıklarının nasıl yönetildiğini anlamak adına CNC otomat tezgahlarında seri imalat toleransları kılavuzunu incelemek faydalı bir yaklaşımdır.
Kilit ve Emniyet Sistemleri İmalatında Çapak Temizliğinin Önemi
Kilit mekanizmaları, mikron mertebesinde çalışan pimler, yaylar ve barel gövdelerinden meydana gelir. Bu sistemlerde yer alan en küçük çapak dahi anahtarın kilide girmesini engelleyebilir ya da şifreleme pimlerinin yuvalarında serbestçe hareket etmesini kısıtlayabilir. Örneğin, bina giriş güvenliğinde yoğun yük altında çalışan sistemlerde kullanılacak mekanik bileşenlerin çapaklarından tamamen arındırılmış olması gerekir. Bu tür yüksek dayanıklılık arayan çözümler için tasarlanan elektrikli otomat borulu barel donanımlarında pim yuvalarının pürüzsüzlüğü, uzun ömürlü kullanımın garantisidir.
Çapak kalıntıları sadece anlık montaj sorunlarına yol açmaz; çalışma esnasında yerinden kopan mikro metal parçacıkları barel tüpünün içine düşerek kilidin tamamen bloke olmasına neden olabilir. Benzer şekilde, pencere emniyet kilitleri ve menteşe pimlerinde kalan çapaklar aşınmayı hızlandırarak erken arızalara sebebiyet verir. Mekanik emniyeti artırmak amacıyla üretilen PVC pencere emniyet aparatı gibi ürünlerin metal pim ve sabitleme parçalarında da aynı çapak alma disiplini titizlikle uygulanmalıdır.
Diğer yandan, sıcak ve soğuk şekillendirme sonrasında talaşlı işlem gören parçalarda da yüzey gerilmeleri ve çapaklar farklı davranışlar sergiler. Metal lif yapısının yönü, çapağın kopma direncini etkileyebilir. Nitekim şekillendirme prosesleri hakkında bilgi sahibi olmak isteyen imalatçılar için soğuk dövme pres baskı teknolojisi, talaş kaldırma operasyonlarıyla birleştiğinde dikkatli bir kenar temizliği gerektirir.
Çapak Temizleme Süreçlerinde Sık Yapılan Hatalar
İmalat hatlarında çapak temizliği genellikle son basamak olarak görüldüğü için çeşitli uygulama hatalarına açık bir alandır. Bu hatalar, büyük emekle işlenen parçaların hurdaya ayrılmasına veya tolerans dışına çıkmasına neden olabilir:
- Aşırı Tamburlama: Parçaları tambur içinde gerekenden uzun süre tutmak, keskin köşelerin aşırı yuvarlanmasına ve dişli ya da vida adımlarının tolerans kaybetmesine yol açar.
- Yanlış Aşındırıcı Taş Seçimi: Parçanın geometrisine uygun olmayan taş boyutları seçildiğinde, aşındırıcı taşlar parça deliklerine sıkışarak çıkarılması güç montaj engelleri oluşturur.
- Yetersiz Yıkama ve Kurutma: Titreşimli çapak alma sonrası kimyasal kalıntıların ve aşındırıcı tozların iyi durulanmaması, parçalarda korozyona ve erken paslanmaya neden olur.
- Takım Aşınmasını Görmezden Gelmek: Çapakla mücadeleyi sadece temizleme yöntemlerine yıkıp, CNC tezgâhındaki körelmiş takımları zamanında değiştirmemek imalat maliyetlerini gereksiz artırır.
Sıkça Sorulan Sorular
CNC otomat tezgâhında çapak oluşumu tamamen sıfırlanabilir mi?
Talaş kaldırma prensibi gereği malzemenin plastisite sınırında mikro düzeyde deformasyon her zaman oluşur. Ancak optimize edilmiş kesme hızları, özel pah kırma takımları ve keskin uç geometrileri ile çapak boyutu gözle görülemeyecek mikron seviyelerine indirilebilir ve sonradan yapılacak temizlik süresi minimuma çekilebilir.
Pirinç parçalar ile paslanmaz çelik parçaların çapak temizliği aynı mıdır?
Hayır, pirinç (sarı) malzeme kırılgan talaş yapısına sahip olduğundan hafif plastik taşlarla kısa sürede çapaktan arındırılabilir. Paslanmaz çelik ise sünek ve sert bir yapıya sahip olduğundan daha agresif seramik aşındırıcılar ve daha yüksek titreşim frekansları gerektirir.
İç deliklerdeki çapaklar vibrasyonlu tambur ile temizlenebilir mi?
Eğer delik çapı aşındırıcı taşların girmesine yetmeyecek kadar küçükse vibrasyonlu tambur yetersiz kalır. Bu tip derin ve kılcal deliklerde fırçalama, yüksek basınçlı yıkama veya termal çapak alma yöntemleri tercih edilmelidir.
Çapak temizliği parçanın ölçülerini değiştirir mi?
Doğru proses parametreleri uygulandığında işlem sadece kenar ve köşelerdeki çıkıntıları hedefler. Ancak gereğinden uzun süren agresif aşındırma işlemleri, dış çap ve et kalınlığı gibi kritik ölçülerde mikron seviyesinde kayıplara yol açabilir.
Atölyelerde Çapak Kontrolü ve Süreç İyileştirme Adımları
Talaşlı imalat operasyonlarında çapak problemini minimum maliyetle yönetmek için bütüncül bir yaklaşım şarttır. İlk adım, tezgâh programlama aşamasında başlar. CAM programlarında takım yolları planlanırken, her operasyonun ardına otomatik pah kırma ve kenar süpürme adımları eklenmelidir. İkincil olarak, takım aşınma periyotları düzenli takip edilmeli ve körelen uçlar parça kalitesini bozmadan önce yenilenmelidir.
Üretim sonrası aşamada ise işletmenin parça hacmine uygun standart bir çapak alma prosesi belirlenmelidir. Parça sepetlerinin doluluk oranları, kimyasal bileşiklerin pH değerleri ve durulama suyunun temizliği kayıt altına alınmalıdır. Seri üretimde kalite standardını korumak ve talaşlı imalat ihtiyaçlarınıza profesyonel çözümler geliştirmek için uzman kadromuzla iletişime geçmek üzere bize ulaşın.