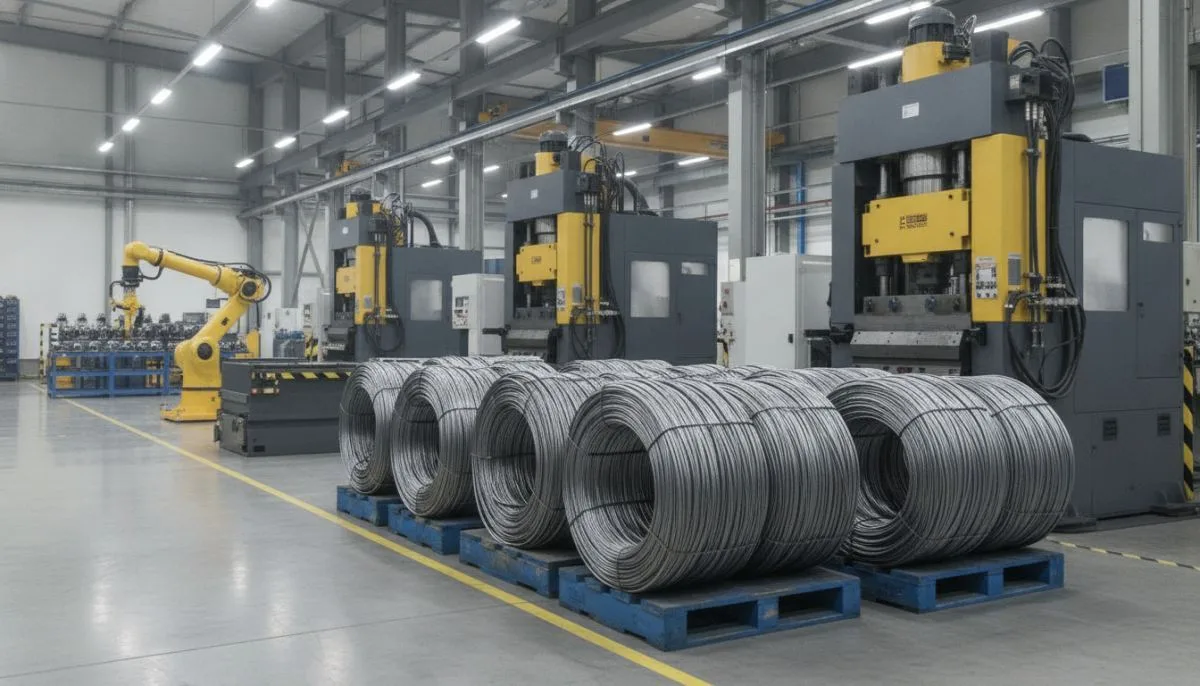
Hassas mekanik parçaların seri imalatında Soğuk Dövme Pres Baskı prosesi; talaşlı imalata kıyasla üstün yüzey kalitesi, malzeme tasarrufu ve lif yönlenmesi sayesinde kazandırdığı mukavemet ile öne çıkar. Ancak bu yöntemin vadettiği yüksek verimlilik ve mekanik dayanım, büyük oranda girdi olarak kullanılan ham maddenin metalurjik niteliklerine bağlıdır. Yanlış bir alaşım tercihi ya da yetersiz kimyasal saflık; parça üzerinde çatlaklara, kalıplarda erken aşınmaya ve yüksek hurda oranlarına yol açar. Kilit mekanizmaları, emniyet pimleri, silindir gövdeleri ve otomotiv bileşenleri gibi mikron seviyesinde tolerans gerektiren ürünlerde, ham madde seçimi tasarım aşamasının en kritik adımını teşkil eder.
Soğuk Dövme Pres Baskıda Ham Madde Seçiminin Önemi ve Temel Dinamikleri
Soğuk dövme, metallerin oda sıcaklığında veya yeniden kristalleşme sıcaklığının oldukça altında, yüksek basınç altında plastik deformasyona uğratılması esasına dayanır. Sıcak şekillendirmeden farklı olarak malzeme ısıtılmadığı için akma dayanımı yüksektir ve deformasyona karşı ciddi bir iç direnç gösterir. Bu durum, kullanılan ham maddenin basma, yayılma ve boşluk doldurma kabiliyetini doğrudan test eder. Soğuk Dövme Teknolojisi ile Metal Parça Şekillendirme süreçlerinde başarılı sonuçlar alabilmek, ham maddenin homojen mikroyapıya ve yüksek sünekliğe sahip olmasına bağlıdır.
Plastik deformasyon sırasında metalin tane sınırları kuvvet yönünde uzar ve yönlenir. Eğer ham madde homojen olmayan bir kimyasal dağılıma veya metalik olmayan kalıntılara sahipse, gerilim yığılmaları kaçınılmaz hale gelir. Kilit gövdeleri veya pim gibi emniyet elemanlarının zorlu dış koşullara ve mekanik darbelere dayanması hedeflendiğinde, ham maddenin sertliği ile şekil alma kabiliyeti arasındaki denge kusursuz kurulmalıdır. Yüksek kaliteli nihai ürün, doğru sertifikasyon ve izlenebilirlikle temin edilmiş kangal ya da çubuk ham maddelerle mümkündür.
Metalurjik Özellikler: Şekillendirilebilirlik, Akma Dayanımı ve Tane Yapısı
Soğuk dövme kalıbında malzemenin istenen formu alabilmesi için belirli metalurjik kriterlerin karşılanması şarttır. Bu kriterlerin başında şekillendirilebilirlik (dövülebilirlik) gelir. Düşük akma dayanımına karşılık yüksek çekme dayanımı ve geniş kopma uzaması aralığına sahip metaller, soğuk deformasyon için ideal kabul edilir. Şekil verme sırasında malzemenin pekleşme (iş sertleşmesi) eğilimi de dikkatle izlenmelidir. Aşırı hızlı pekleşen alaşımlar, kalıp boşluğunu tam doldurmadan aşırı sertleşerek çatlayabilir ya da kalıp zımbasının kırılmasına neden olabilir.
Bir diğer hayati faktör tane yapısının boyutudur. İnce ve küresel tane dağılımına sahip çelikler, kaba taneli yapılara oranla daha homojen plastik akış sergiler. Bu nedenle dövme öncesi ham maddelere genellikle küreselleştirme tavlaması (sferoidizasyon) uygulanır. Küreselleştirilmiş sementit yapısı, ferrit matris içinde malzemenin çatlama yapmadan yüksek oranda ezilmesine olanak tanır. Ayrıca ham maddedeki kükürt ve fosfor gibi empüritelerin minimum düzeyde tutulması, yönlü çatlakların ve tabakalaşmaların önüne geçmek adına elzemdir.
Kilit ve Güvenlik Donanımlarında Yaygın Kullanılan Ham Madde Türleri
Mekanik güvenlik sistemlerinde ve kilit imalatında kullanılan parçalar, hem yüksek aşınma direncine hem de darbe tokluğuna sahip olmalıdır. Kilit Pimi Üretiminde Soğuk Dövme Pres Yöntemi tercih edilirken parçanın işlevine göre farklı ham madde grupları değerlendirilir. En yaygın kullanılan malzeme grupları şunlardır:
- Düşük Karbonlu Çelikler (C10C, C15C): Düşük karbon oranı sayesinde mükemmel soğuk şekillendirilebilirlik sağlarlar. Karmaşık geometrili kilit gövdesi elemanlarında, perçinlerde ve bağlantı pimlerinde presi yormadan yüksek deformasyon kabiliyeti sunarlar. Nihai mukavemet, yüzey sertleştirme (sementasyon) işlemleriyle artırılır.
- Sementasyon Çelikleri (16MnCr5, 20MnCr5): Soğuk dövme sonrasında yüzeyde yüksek aşınma direnci, çekirdekte ise darbelere karşı tokluk istenen parçalarda standart tercihtir. Dövme işleminden sonra uygulanan ısıl işlem ile yüzey tabakası aşınmaya ve delinmeye karşı dirençli hale getirilir.
- Otomat Çelikleri ve Düşük Alaşımlı Soğuk Dövme Çelikleri: Özellikle kurşun veya kükürt modifiyeli soğuk dövme telleri, hem dövme operasyonunda hem de sonrasında yapılabilecek ikincil delme veya diş açma adımlarında kolay talaş kaldırma avantajı sağlar.
- Pirinç ve Bakır Alaşımları (CuZn37, CuZn40): Korozyon direnci ve anti-manyetik özellik aranan silindir pimleri, kilit barelleri ve dekoratif güvenlik elemanlarında soğuk şekillendirme için sıklıkla değerlendirilir. Yağlayıcı tutma özellikleri yüksektir ve sürtünme katsayıları düşüktür.
Ham Madde Yüzey Kalitesi, Kaplama ve Yağlayıcı Taşıma Kapasitesi
Ham maddenin yalnızca iç kimyasal yapısı değil, yüzey durumu da dövme operasyonunun kaderini belirler. Yüzeyde bulunan tufal, pas, hadde çatlakları veya mikro çizikler, soğuk dövme esnasında uygulanan devasa kuvvetler altında derin yarılmalara dönüşür. Bu nedenle pres beslemesinde kullanılan tellerin veya çubukların soğuk çekilmiş, kalibre edilmiş ve girdap akımı (eddy current) kontrollerinden geçmiş olması tercih edilir.
Soğuk dövmede takım ve iş parçası arasında doğrudan metal teması engellenmelidir. Aksi takdirde sarma, kaynaklanma ve takım deformasyonu kaçınılmazdır. Bu amaçla ham madde yüzeyine genellikle fosfat kaplama (çinko fosfat) uygulanır ve üzerine sabun bazlı reaktif yağlayıcılar tatbik edilir. Fosfat tabakası, yağlayıcıyı hapseden bir taşıyıcı görevi görerek en dar kalıp radyüslerinde bile sürtünmeyi minimize eder. Yüzey pürüzlülüğünün kontrollü bir mikroporoziteye sahip olması, yağ filminin kopmadan tüm baskı boyunca parçayı korumasını mümkün kılar.
Ham Madde Kaynaklı İmalat Hataları ve Kalıp Aşınmasını Önleme Yolları
Hatalı malzeme seçimi doğrudan kalıp maliyetlerini katlar. Örneğin karbon oranı gereğinden yüksek bir çelik seçildiğinde, deformasyon direnci artacağından kalıp boşluğunda basınç pikleri oluşur. Bu durum sıcak şekillendirmede görülen termal etkilerden farklıdır; nitekim Sıcak Dövme Pres Baskı Kalıplarında Aşınma Nedenleri çoğunlukla termal yorulma iken, soğuk dövmede ana sorun abrasif aşınma ve yorulma kırılmalarıdır. Ham maddenin aşırı sert olması, zımba burunlarında mikro ufalanmalara ve kalıp kovanında radyal çatlaklara yol açar.
Sık karşılaşılan diğer imalat kusurları arasında iç boşluklar (merkez çatlağı / chevron çatlağı), katlanmalar ve eksik dolum yer alır. Bu kusurların kökeninde çoğu zaman ham maddenin elastik geri esneme davranışının doğru hesaplanmaması ya da tel çap toleranslarının değişken olması yatar. Giriş çapındaki mikronluk dalgalanmalar, kapalı kalıpta aşırı basınca veya hacim yetersizliğine neden olur. Kalıp ömrünü korumak ve parça bütünlüğünü sağlamak için malzeme tedarikinde boyutsal toleranslar ile kimyasal analiz sertifikaları tavizsiz denetlenmelidir.
Soğuk Dövme Pres Baskıda Ham Madde Seçimi Hakkında Sıkça Sorulan Sorular (SSS)
Soğuk dövme için en uygun karbon oranı aralığı nedir?
Genellikle karbon oranı yüzde 0,10 ile 0,25 arasında olan düşük karbonlu çelikler soğuk dövme için en ideal aralığı sunar. Karbon oranı yükseldikçe malzemenin sünekliği düşer ve şekillendirme için gereken pres tonajı ciddi oranda artar. Yüksek mukavemet gerektiren parçalarda orta karbonlu çelikler kullanılabilir ancak ara tavlama operasyonları zorunlu hale gelir.
Ham maddedeki küreselleştirme tavlaması neden bu kadar önemlidir?
Haddeleme sonrasında çeliğin yapısında oluşan perlitik ve lamelli sementit yapısı kırılgandır ve soğuk deformasyonda çatlamaya meyillidir. Küreselleştirme tavlaması ile sementit lamelleri yuvarlak taneciklere dönüştürülür. Bu yapı, ferrit matrisin kalıp içinde rahatça akmasını sağlayarak çatlama riskini ortadan kaldırır ve kalıp aşınmasını azaltır.
Paslanmaz çelikler soğuk dövme pres baskıda kullanılabilir mi?
Evet, özellikle östenitik (örneğin 304 veya 316 kalite) paslanmaz çelikler korozyon dayanımının şart olduğu özel güvenlik donanımlarında soğuk dövülebilir. Ancak paslanmaz çeliklerin pekleşme katsayısı karbonlu çeliklere göre çok daha yüksektir. Bu nedenle daha yüksek pres tonajı, özel kaplamalı kalıplar ve yüksek basınç dayanımlı yağlayıcılar gerektirir.
Tel çekme işleminde yüzey fosfatlama yapılmazsa ne olur?
Fosfat kaplama yapılmadığında metal-metal teması nedeniyle soğuk dövme sırasında kalıp yüzeyine malzeme yapışması (soğuk kaynak) meydana gelir. Bu durum kalıbın hızla çizilmesine, basılan parçaların yüzey pürüzlülüğünün bozulmasına ve çok kısa sürede takım kırılmasına yol açar.
KOBİ'ler İçin Doğru Malzeme Tercihi ve Üretim Stratejileri
Endüstriyel parça veya kilit aksamı üreten işletmeler için malzeme seçimi, yalnızca teknik bir parametre değil, aynı zamanda doğrudan maliyet ve rekabetçilik unsurudur. Yanlış alaşım seçimi nedeniyle hurdaya ayrılan her parça ve erken bozulan her kalıp seti, birim maliyetleri yukarı çeker. Seri imalat projelerinde parça geometrisi, beklenen mekanik yükler ve yüzey beklentileri henüz tasarım aşamasındayken metalurjik verilerle eşleştirilmelidir.
Doğru hammadde sınıfını belirlemek, kalıp ömrünü uzatan kaplama çözümlerini planlamak ve projenize en uygun soğuk dövme pres baskı çözümlerini hayata geçirmek için uzman teknik ekibimizle görüşebilir, detaylı mühendislik desteği almak adına doğrudan bize ulaşın.