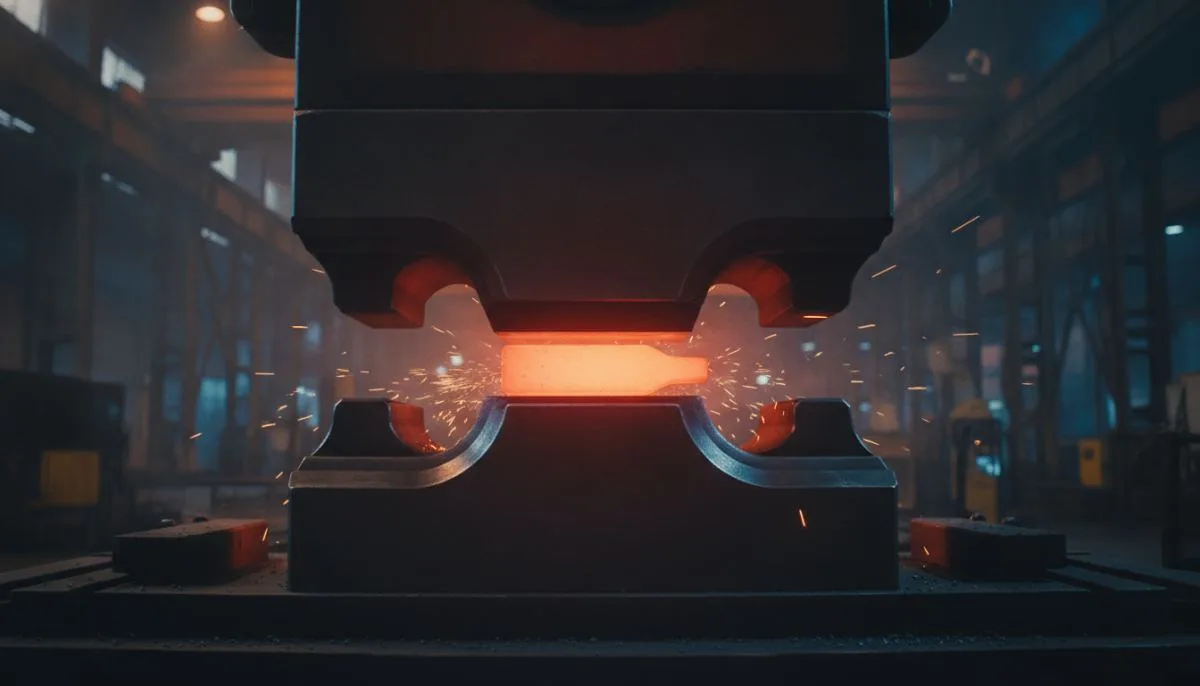
Endüstriyel imalatta yüksek mukavemet ve homojen tane yapısı gerektiren parçaların üretiminde sıcak dövme pres baskı yöntemi vazgeçilmez bir yere sahiptir. Özellikle kilit gövdeleri, mekanik bağlantı elemanları ve ağır sanayi parçalarında uygulanan bu işlemde, nihai parça kalitesini belirleyen en kritik aşama doğru kalıp tasarımı ve çapak payının hatasız hesaplanmasıdır. Kalıp boşluğunun kusursuz şekilde dolması, metalin akış yönünün kontrol altında tutulması ve aşırı gerilimlerin pres ekipmanına zarar vermemesi tamamen çapak kanalı mühendisliğine bağlıdır.
İmalat süreçlerinde malzeme israfını azaltmak, pres tonajını optimize etmek ve işleme sonrası operasyon maliyetlerini düşürmek isteyen üreticiler için çapak payı rastgele bırakılan bir boşluktan ibaret değildir. Yanlış hesaplanan bir çapak payı, kalıbın erken çatlamasına yol açabileceği gibi parçada eksik dolum kusurlarına da davetiye çıkarabilir. Bu doğrultuda, sıcak dövme operasyonlarında metalurjik dinamikleri doğru okumak ve kalıp geometrisini hassas toleranslarla kurgulamak büyük önem taşır.
Sıcak Dövme Pres Baskıda Çapak Payı Nedir ve Neden Önemlidir?
Çapak payı, kapalı kalıpta sıcak dövme sırasında kalıp gravürünün tamamen dolmasını garanti altına almak için tasarlanan kontrollü malzeme taşma alanıdır. Dövme işlemi esnasında ısıtılmış taslak metal, üst kalıbın uyguladığı basınçla gravür boşluğuna doğru akar. Gravür dolduğu anda, fazla malzeme çapak köprüsü adı verilen dar kanaldan geçerek çapak haznesine yönelir. Bu taşma sırasında daralan boğaz, metalin akışına karşı bir direnç oluşturarak kalıp içerisindeki hidrostatik basıncı artırır. Böylece metal, kalıbın en karmaşık ve dar köşelerine dahi nüfuz edebilir.
Çapak payının birincil önemi, kalıbın dolum garantisi ile takım ömrü arasındaki hassas dengeyi kurmasıdır. Yetersiz çapak payı bırakıldığında basınç dengelenemez, metal akışı erken kilitlenir ve parçanın köşe radyuslarında eksik dolumlar meydana gelir. Buna karşılık aşırı geniş tutulan çapak payları, pres baskısı sırasında direnci düşürerek iç gerilimlerin boşalmasına ve dolum yetersizliğine neden olurken gereksiz ham madde sarfiyatı doğurur. Seri imalat süreçlerinde doğru optimize edilmiş çapak payı, hem malzeme tasarrufu sağlar hem de ardıl kesme ve çapak alma operasyonlarını kolaylaştırır.
Üreticilerin üretim hedeflerine göre sıcak şekillendirmenin yanı sıra bazı hassas toleranslı parçalarda Soğuk Dövme Pres Baskı teknikleri de değerlendirilebilir. Ancak yüksek hacimli, derin formlu ve ağır yük taşıyacak parçalarda sıcak dövmenin sunduğu plastik şekil verme avantajı, çapak yönetiminin doğru yapılması kaydıyla üstün mekanik özellikler sunar.
Kalıp Tasarımında Çapak Kanalı Geometrisi ve Hesaplama Kriterleri
Sıcak dövme kalıp tasarımında çapak oluğu temelde iki ana bölgeden oluşur: Çapak köprüsü (boğaz) ve çapak cebi (hazne). Çapak köprüsü, malzemenin gravürden çıkarken karşılaştığı ilk dar boğazdır ve direnç oluşturarak kalıp içi basıncı yükselten kritik parametredir. Çapak cebi ise taşan fazla metalin serbestçe biriktiği, kalıp yüzeylerine aşırı baskı yapmasını önleyen genişleme hacmidir. Tasarım esnasında dikkate alınması gereken temel parametreler şunlardır:
- Köprü Kalınlığı ve Genişliği: Çapak köprüsünün kalınlığı parçanın ağırlığına, et kalınlığına ve malzeme cinsine bağlı olarak belirlenir. Köprünün genişliği arttıkça metal akışına karşı direnç yükselir; daraldıkça direnç düşer.
- Köprü Radyusları: Gravürden çapak köprüsüne geçişteki kavislerin doğru verilmesi, gerilme yığılmalarını engeller ve metal liflerinin kırılmadan akmasını sağlar.
- Çapak Cebi Hacmi: Fazla gelen malzemenin üst ve alt kalıp arasına sıkışarak kalıbı zorlamasını önleyecek genişlikte olmalıdır. Cildin erken soğuması pres tablasına zarar verebileceğinden hazne derinliği yeterli tutulmalıdır.
- Termal Genleşme ve Çekme Payı: Sıcak dövme işleminde kalıptan çıkan parça soğurken büzülür. Bu nedenle çapak kanalı ve parça gravürü, işlenen çelik veya pirinç alaşımının çekme katsayısı hesaba katılarak ölçeklendirilmelidir.
Dövme kalıplarının geometrik planlamasında, üretim adımlarının ömrünü uzatmak için Sıcak Dövme Pres Baskı Kalıplarında Aşınma Nedenleri göz önünde bulundurulmalı, termal yorulma ve aşındırıcı sürtünme noktaları tasarım aşamasında minimize edilmelidir.
Sıcak Dövme Kalıp Tasarımında Adım Adım Mühendislik Süreci
Fonksiyonel ve dayanıklı bir sıcak dövme kalıbı tasarlamak, metalurjik bilgi ile mekanik simülasyonun birleşimini gerektirir. Süreç, ham kütüğün ısıtılmasından nihai parçanın çapak kesme presine girmesine kadar olan tüm adımların entegre düşünülmesini zorunlu kılar.
İlk adımda dövülecek nihai parçanın teknik resmi incelenir, işleme payları ve eğim açıları belirlenir. Kalıp açılma yönüne göre parçanın rahat tahliye edilebilmesi için uygun kalıptan çıkma açıları (draft angle) verilmelidir. Parçanın simetri ekseni üzerinden kalıp ayırma çizgisi (parting line) tayin edilir. Ayrım çizgisinin doğru seçilmesi, çapak oluşumunun kontrolü ve dengeli pres kuvveti dağılımı açısından hayati rol oynar.
İkinci aşamada hacim ve kütük hesabı gerçekleştirilir. Parçanın nominal hacmi, çapak hacmi ve fırın pulu (tufal) kaybı toplanarak ham kütük kesim boyutu hesaplanır. Çapak hacminin gereğinden fazla belirlenmesi ham madde maliyetini katlarken, eksik hesaplama gravür dolumunu riske atar. İnce cidarlı ve yüksek tolerans gerektiren kilit veya mekanik aksam üretiminde, örneğin Kilit Pimi Üretiminde Soğuk Dövme Pres Yöntemi ve Avantajları ile elde edilen mikron düzeyindeki hassasiyetler sıcak dövmede de hedefleniyorsa, çapak kalınlığı son derece dar limitlerde tutulmalıdır.
Üçüncü aşamada malzeme akış simülasyonları ve ön şekillendirme (bükme, boğma, haddeleme) adımları kurgulanır. Karmaşık geometrili parçalar tek bir darbede basılamaz; taslağın ana forma yaklaşması için ön gravürler tasarlanır. Son olarak bitirme gravürü ve çapak köprüsü CAD ortamında modellenerek CAM tezgâhlarında sıcak iş takım çeliklerinden (örneğin 1.2714 veya 1.2344) işlenir, gerilim giderme ve sertleştirme ısıl işlemlerine gönderilir.
Çapak Tasarımı ve Kalıp İmalatında Sık Yapılan Hatalar
Sıcak dövme sahalarında karşılaşılan boyutsal sapmalar ve erken kalıp hasarları çoğunlukla kalıp tasarımındaki göz ardı edilen ayrıntılardan kaynaklanır. Bu hataların başında hatalı kalıp ayırma çizgisi seçimi gelir. Dalgalı ve dengesiz bir ayrım çizgisi, pres koçuna eksenel olmayan yanal kuvvetler bindirerek kalıp kılavuzlarının bozulmasına ve kalıp yarımlarının kaymasına yol açar.
Bir diğer yaygın hata, aşırı dar çapak köprüsü tasarlayarak kalıp içi basıncı kontrolsüz şekilde yükseltmektir. Basıncın aşırı artması, metalin gravürü doldurmasını sağlasa da takım çeliğinin akma sınırını zorlar ve gravür köşelerinde mikro çatlaklar başlatır. Tersine, köprünün çok geniş bırakılması durumunda ise sıcak metal hızla dışarı kaçar, kalıp derinliklerine inmeden basınç düşer ve parça yüzeyinde dolmama veya katmer hatası meydana gelir.
Isıl genleşme toleranslarının yetersiz verilmesi, yağlama kanallarının hesaba katılmaması ve kalıp içi gaz tahliye deliklerinin (venting) unutulması da sık rastlanan kusurlardır. Gaz tahliyesi olmayan derin gravürlerde sıkışan hava ve yanmış yağ buharı, metalin ilerlemesini engelleyerek parça uçlarında yuvarlaklaşmış hatalı hatlar bırakır.
Sıcak ve Soğuk Şekillendirmede Kalıp ve Çapak Yaklaşımları
Metal şekillendirme süreçlerinde sıcak ve soğuk yöntemler farklı dinamiklerle yönetilir. Sıcak dövmede metal yüksek sıcaklıklara (çeliklerde genellikle 1100-1250°C) çıkarıldığı için plastik deformasyon direnci düşüktür ve malzeme akışı kolaydır; bu nedenle çapak payı vazgeçilmez bir basınç dengeleme aracıdır. Ancak alternatif bir yöntem olan Soğuk Dövme Teknolojisi ile Metal Parça Şekillendirme süreçlerinde malzeme oda sıcaklığında şekillendirildiğinden çapak payı genellikle minimuma indirilir veya tamamen kapalı kalıp sistemleri (çapaksız dövme) tercih edilir.
Sıcak dövmede çapağın varlığı, kalıp aşınmasını belirli oranda göğüsleyen bir tampon görevi de üstlenir. Çapak oluğuna yönelen metal, gravür yüzeylerindeki aşırı basınç yoğunlaşmasını dağıtır. Ancak her iki yöntemde de temel amaç; malzeme lif yapısını korumak, kritik yük altında çalışacak parçanın mekanik mukavemetini en üst düzeye çıkarmak ve minimum talaşlı imalat operasyonu ile net forma yaklaşmaktır.
Sıkça Sorulan Sorular
Çapak payı kalınlığı hangi formüllere göre belirlenir?
Endüstriyel pratikte çapak kalınlığı parçanın ağırlığı, izdüşüm alanı ve malzeme deformasyon direncine bağlı ampirik formüllerle belirlenir. Genellikle parça ağırlığının karekökü veya çevre uzunluğu ile orantılı çarpanlar kullanılır ve bilgisayar destekli akış simülasyonları ile doğrulanır.
Çapak köprüsünün aşınması parça boyutlarını nasıl etkiler?
Çapak köprüsü aşındıkça boğaz genişler ve metal akış direnci düşer. Bu durum kalıp içindeki dolum basıncının azalmasına yol açarak parçanın keskin hatlarının dolmamasına ve parçanın et kalınlığının tolerans dışına çıkmasına neden olabilir.
Çapaksız sıcak dövme yapmak mümkün müdür?
Kapalı kalıp sistemleri ile çapaksız dövme yapmak teknik olarak mümkündür. Ancak bunun için taslak hacminin son derece hassas kesilmesi, pres strokunun mikron seviyesinde kontrol edilmesi ve kalıp kilitleme mekanizmalarının yüksek tonajlara dayanması gerekir; aksi takdirde pres ekipmanı aşırı yük altında hasar görebilir.
Kalıp malzemesi seçiminde çapak kanalının etkisi nedir?
Çapak köprüsü, sıcak metalin en hızlı ve sürtünmeli geçtiği bölgedir. Bu sebeple kalıbın bu kısımları yüksek sıcaklık aşınmasına ve termal şoka dayanıklı sıcak iş takım çeliklerinden seçilmeli ve gerekirse yüzey nitrasyonu gibi sertleştirme işlemleriyle desteklenmelidir.
Kalıp tasarımı ve dövme parametrelerinin optimize edilmesi, üretim hattındaki parça tutarlılığını doğrudan belirler. Tesisinizde ihtiyaç duyulan endüstriyel kilit komponentleri, özel mekanik parçalar veya dövme çözümleri için detaylı mühendislik desteği almak isterseniz uzman ekibimizle görüşmek üzere bize ulaşın.